Piab PCL.P3BN.S.AD.SV – Chủ động lực hút trong từng nhịp máy
Trên dây chuyền tự động, một thao tác gắp thường chỉ kéo dài vài giây. Tuy nhiên, phía sau chuyển động ngắn đó là yêu cầu tạo chân không đủ nhanh, giữ sản phẩm ổn định và phối hợp nhả đúng thời điểm. Khi lực hút thiếu ổn định, máy có thể báo lỗi không có phôi, gắp hụt hoặc phải kéo dài thời gian chờ.
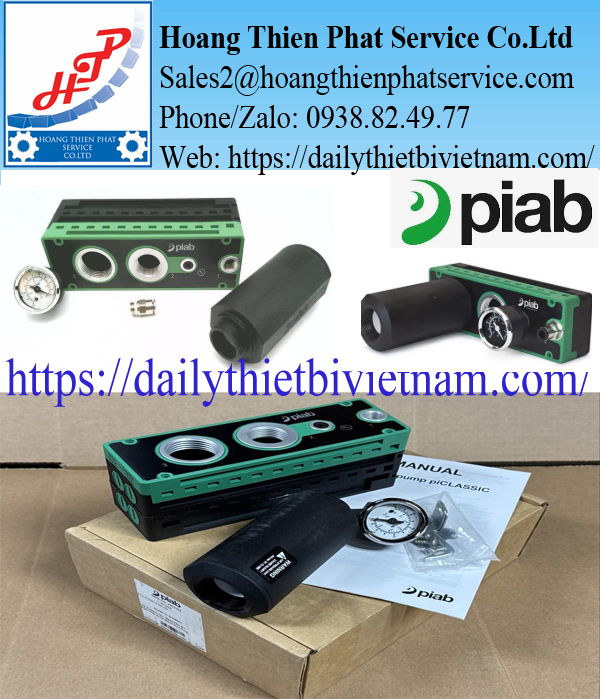
Piab PCL.P3BN.S.AD.SV là bộ tạo chân không bằng khí nén thuộc dòng piCLASSIC. Thiết bị sử dụng ba cartridge COAX® Pi48-3, phù hợp cho hệ thống hút gắp cần làm việc với áp suất khí cấp thấp hoặc có dao động.
Cấu hình này kết hợp cổng cấp khí, cổng hút, bộ giảm thanh và đồng hồ chân không, giúp kỹ thuật viên thuận tiện hơn khi bố trí và theo dõi cụm hút trên máy.

Hình tham khảo bộ tạo chân không Piab piCLASSIC. Đối chiếu mã trên tem để xác nhận cấu hình đặt hàng.
Bắt đầu từ nhịp hút: khí nén được chuyển thành chân không như thế nào?
Piab PCL.P3BN.S.AD.SV sử dụng năng lượng khí nén để tạo chân không. Khi khí nén đi qua cartridge, dòng khí tạo tác động hút tại cổng chân không. Cổng này được nối với đường ống và giác hút để hút giữ sản phẩm.
Công nghệ COAX® của Piab sử dụng cấu trúc ejector nhiều tầng. Nhờ đó, thiết bị tạo chân không bằng khí nén mà không cần một động cơ điện quay trực tiếp trong cụm tạo hút.
Với cấu hình Pi48-3 × 3, model này sử dụng ba cartridge Pi48-3. Đây là loại cartridge được thiết kế cho điều kiện áp suất khí cấp thấp hoặc dao động, một tình huống có thể gặp khi nhiều thiết bị cùng sử dụng mạng khí nén nhà máy.
Thời gian hút còn phụ thuộc đường ống và giác hút
Khả năng vận hành của cụm hút không chỉ phụ thuộc bộ tạo chân không. Đường ống quá dài, tiết diện nhỏ, đầu nối bị nghẹt hoặc giác hút không kín đều có thể làm tăng thời gian đạt mức chân không yêu cầu.
Vì vậy, khi lắp bộ tạo chân không Piab, cần xem xét cả thể tích đường ống, số lượng giác hút và mức rò rỉ của sản phẩm. Chọn đúng cụm tạo hút nhưng bố trí đường ống chưa phù hợp vẫn có thể khiến chu kỳ máy kéo dài.
Đọc đúng mã PCL.P3BN.S.AD.SV trước khi đặt hàng
Mã sản phẩm thể hiện nhiều đặc điểm cấu hình. Việc giữ nguyên đầy đủ các ký tự giúp hạn chế nhầm lẫn giữa những bộ piCLASSIC có hình dáng gần giống nhau.
| Thành phần mã | Ý nghĩa cấu hình |
|---|---|
| PCL | Dòng piCLASSIC |
| P | Cartridge COAX® Pi48-3, dành cho áp suất khí cấp thấp |
| 3 | Số lượng cartridge: 3 |
| B | Cấu hình van tiêu chuẩn |
| N | Vật liệu làm kín Nitrile/NBR |
| S | Cấu hình chức năng tiêu chuẩn |
| A | Cổng cấp khí nén G1/4″ ren trong |
| D | Cổng chân không G3/4″ ren trong |
| SV | Bộ giảm thanh và đồng hồ chân không |
Điểm cần chú ý là ký tự B và A trong phần cấu hình van có ý nghĩa khác nhau. Không nên tự thay đổi ký tự khi đặt hàng hoặc mặc định mọi bộ piCLASSIC đều có van một chiều.
Tương tự, cấu hình chức năng tiêu chuẩn không đồng nghĩa với việc đã tích hợp bộ điều khiển tiết kiệm khí hoặc van nhả sản phẩm. Những chức năng này cần được kiểm tra theo cấu hình thực tế của hệ thống.

Minh họa cartridge COAX® MIDI Pi48-3 – chi tiết tạo chân không sử dụng trong cấu hình sản phẩm.
Hồ sơ kỹ thuật của Piab PCL.P3BN.S.AD.SV
| Thông số | Đặc điểm |
|---|---|
| Thương hiệu | Piab |
| Model | PCL.P3BN.S.AD.SV |
| Dòng thiết bị | piCLASSIC |
| Phương thức tạo chân không | Sử dụng khí nén |
| Công nghệ | COAX® nhiều tầng |
| Loại cartridge | Pi48-3 |
| Số lượng cartridge | 3 |
| Cấu hình van | Tiêu chuẩn |
| Vật liệu làm kín | NBR |
| Cổng cấp khí | G1/4″ ren trong |
| Cổng chân không | G3/4″ ren trong |
| Phụ kiện theo cấu hình SV | Bộ giảm thanh và đồng hồ chân không |
Áp suất cấp, lưu lượng hút và lượng khí tiêu thụ cần được đối chiếu theo đường đặc tính đúng cấu hình. Không nên lấy thông số của phiên bản một cartridge hoặc một loại cartridge khác để áp dụng cho model này.
Khi đánh giá khả năng đáp ứng dây chuyền, thông số có ý nghĩa thực tế là lưu lượng hút tại mức chân không làm việc. Chỉ so sánh mức chân không tối đa sẽ chưa đủ để xác định thiết bị có đáp ứng thời gian chu kỳ hay không.
Đến nhịp giữ: theo dõi độ kín của cả hệ thống
Sau khi giác hút tiếp xúc sản phẩm, mức chân không cần đạt ngưỡng phù hợp trước khi cơ cấu bắt đầu di chuyển. Với Piab PCL.P3BN.S.AD.SV, đồng hồ đi kèm giúp người vận hành quan sát trạng thái chân không tại vị trí lắp đặt.
Nếu mức chân không thấp hơn thường lệ, kỹ thuật viên có thể kiểm tra độ kín của giác hút, tình trạng đường ống và chất lượng khí cấp. Việc so sánh với giá trị khi máy hoạt động bình thường giúp khoanh vùng nguyên nhân nhanh hơn.
Đồng hồ hiển thị và tín hiệu xác nhận gắp có vai trò khác nhau
Đồng hồ chân không hỗ trợ quan sát trực tiếp. Nếu PLC cần nhận tín hiệu xác nhận đã hút được sản phẩm, hệ thống cần có cảm biến hoặc công tắc chân không phù hợp.
Không nên mặc định cấu hình SV đã bao gồm tín hiệu điện đưa về PLC. Phần giám sát tự động phải được kiểm tra riêng trên sơ đồ khí nén và danh sách thiết bị của máy.

Minh họa đồng hồ chân không Piab. Đây là hình phụ kiện tham khảo, không đại diện cho toàn bộ cụm PCL.P3BN.S.AD.SV.
Kết thúc nhịp máy: kiểm soát xả khí và nhả sản phẩm
Trong quá trình tạo chân không, khí nén đi qua ejector rồi thoát ra cửa xả. Bộ giảm thanh trong cấu hình SV giúp giảm tiếng ồn tại vị trí này.
Đối với nhà máy có nhiều cụm hút cùng hoạt động, bố trí cửa xả thông thoáng và bảo dưỡng giảm thanh là công việc cần được đưa vào kế hoạch kiểm tra định kỳ. Cửa xả bị cản trở có thể ảnh hưởng đến khả năng làm việc của bộ tạo chân không.
Nhả nhanh cần phối hợp với mạch điều khiển
Khi kết thúc thao tác di chuyển, hệ thống cần giải phóng lực hút để đặt sản phẩm đúng vị trí. Tùy thiết kế máy, quá trình này có thể sử dụng van ngắt khí, đường phá chân không hoặc khí thổi nhả.
PCL.P3BN.S.AD.SV cần được phối hợp với mạch khí phù hợp, thay vì mặc định bản thân bộ tạo chân không đã thực hiện đầy đủ trình tự hút, giữ và nhả.
Với sản phẩm nhẹ hoặc bề mặt mỏng, lượng khí thổi nhả cũng cần điều chỉnh hợp lý để tránh làm xô lệch vị trí đặt.

Minh họa bộ giảm thanh dùng cho thiết bị chân không Piab; đối chiếu đúng loại ren và cấu hình trước khi thay thế.
Đưa vào dây chuyền: những vị trí có thể sử dụng
Cụm gắp sản phẩm trên máy đóng gói
Bộ tạo chân không Piab có thể cấp chân không cho giác hút dùng lấy, chuyển hoặc giữ sản phẩm trong công đoạn đóng gói. Việc lựa chọn cần căn cứ vào độ kín bề mặt, kích thước vật gắp và thời gian cho phép để hình thành lực hút.
Với vật liệu xốp hoặc có nhiều khe hở, cần đánh giá thêm lưu lượng bù rò rỉ. Cấu hình phù hợp với vật kín chưa chắc đáp ứng tốt một ứng dụng có độ rò lớn.
Tay gắp robot và cơ cấu chuyển phôi
Trong cụm gắp robot, thể tích đường ống và vị trí đặt ejector ảnh hưởng trực tiếp đến tốc độ đáp ứng. Bố trí bộ tạo chân không gần cụm hút có thể giảm thể tích cần hút, nhưng vẫn phải bảo đảm không gian lắp đặt và điều kiện bảo trì.
Khối lượng vật gắp, gia tốc chuyển động và hướng di chuyển cần được xét khi tính lực giữ. Không thể xác định tải nâng an toàn chỉ từ model bộ tạo chân không.
Cụm giữ chi tiết trong quá trình gia công hoặc lắp ráp
Thiết bị cũng có thể tham gia mạch giữ chi tiết bằng chân không khi bề mặt tiếp xúc và kết cấu đồ gá phù hợp. Với ứng dụng cần duy trì lực giữ khi mất nguồn khí, phải thiết kế thêm các thành phần bảo vệ theo yêu cầu máy.
Những model piCLASSIC có thể gặp trong cùng nhóm
| Model | Khác biệt chính so với PCL.P3BN.S.AD.SV |
|---|---|
| PCL.P1BN.S.AD.SV | Sử dụng 1 cartridge Pi48-3 |
| PCL.P3BN.S.AD.SV | Sử dụng 3 cartridge Pi48-3 |
| PCL.S3BN.S.AD.SV | Sử dụng 3 cartridge Si32-3, định hướng lưu lượng hút |
| PCL.X3BN.S.AD.SV | Sử dụng 3 cartridge Xi40-3, định hướng mức chân không sâu hơn |
Đây là những cấu hình tiêu biểu để phân biệt trong dòng piCLASSIC. Các model không mặc nhiên thay thế trực tiếp cho nhau, vì loại cartridge và số lượng cartridge ảnh hưởng đến đặc tính hút, lượng khí tiêu thụ và yêu cầu lắp đặt.
Đánh giá
Chưa có đánh giá nào.